食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
的项目题材
西北位置某中小型啤洒厂,总产量啤洒70万千升。原来处置的设施建于206年,面对处置学习能力达不到、高能耗高的情况。202在一年施实创新,设计的处置数量5000m³/d。
焦化废水部分优缺点
废污水其主要基糖化、厌氧发酵、分装等制作工序,兼具如下症状:
可生物化性好(BOD/COD>0.6)
高盐浓度有机的负荷量(COD 2500-4000mg/L)
的温度动荡大(25-55℃)
含更多鲜酵母残留、麦糟等漂浮物
自主创新生产工艺具体步骤
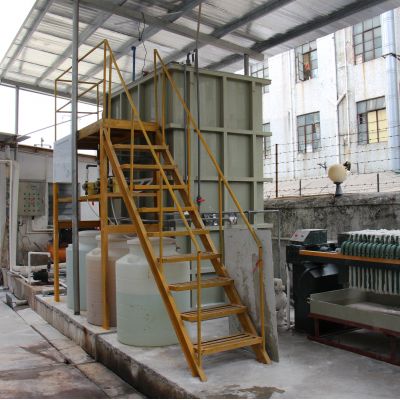
整修按照"高效、性价比最高好氧池+短程硝化反应"结合工艺设备:
预治疗
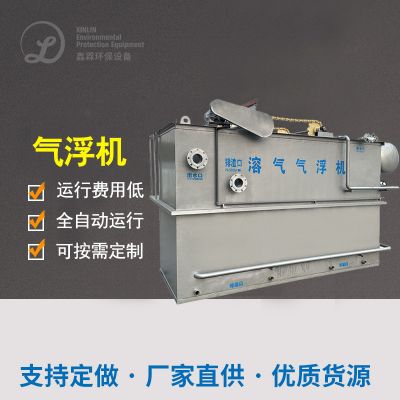
:自动旋转网格板→热调换机系统(室内降温至35℃)→涡凹气浮
本质进行处理
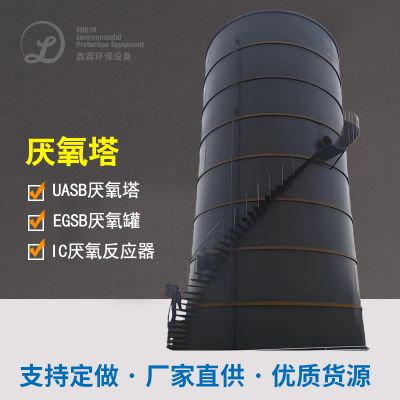
:IC好氧菌反应迟钝器(COD功率15kg/m³·d)→短程水解酸化反水解酸化SBR池
能源收购
:活性污泥产生风能发电(日访问量风能发耗电量2000kWh)
自动化调整
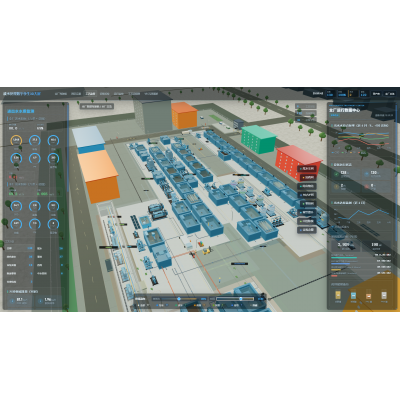
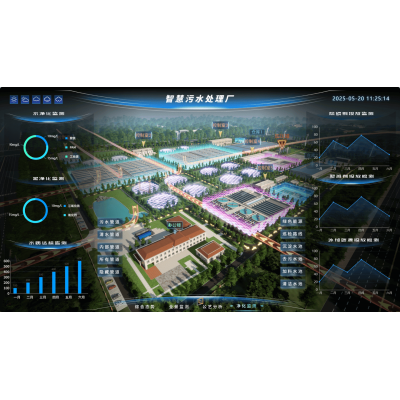
:装有免费环境监测站操作系统,实时更新调节管控DO、ORP等性能指标
开机运行阶段性成果
改革后杜六房加盟总部的指標远远高于《啤洒工艺被固体废弃物产生标准规定》(GB19821-2005):
COD ≤ 50mg/L(快速清理率98.5%)
TN ≤ 10mg/L
吨水治疗成本低减少35%
年浪费商业用电约750万元,沼气池生产发电年收入110万元,投资人收购期就缩短至4.2年。

 扫一扫添加微信